
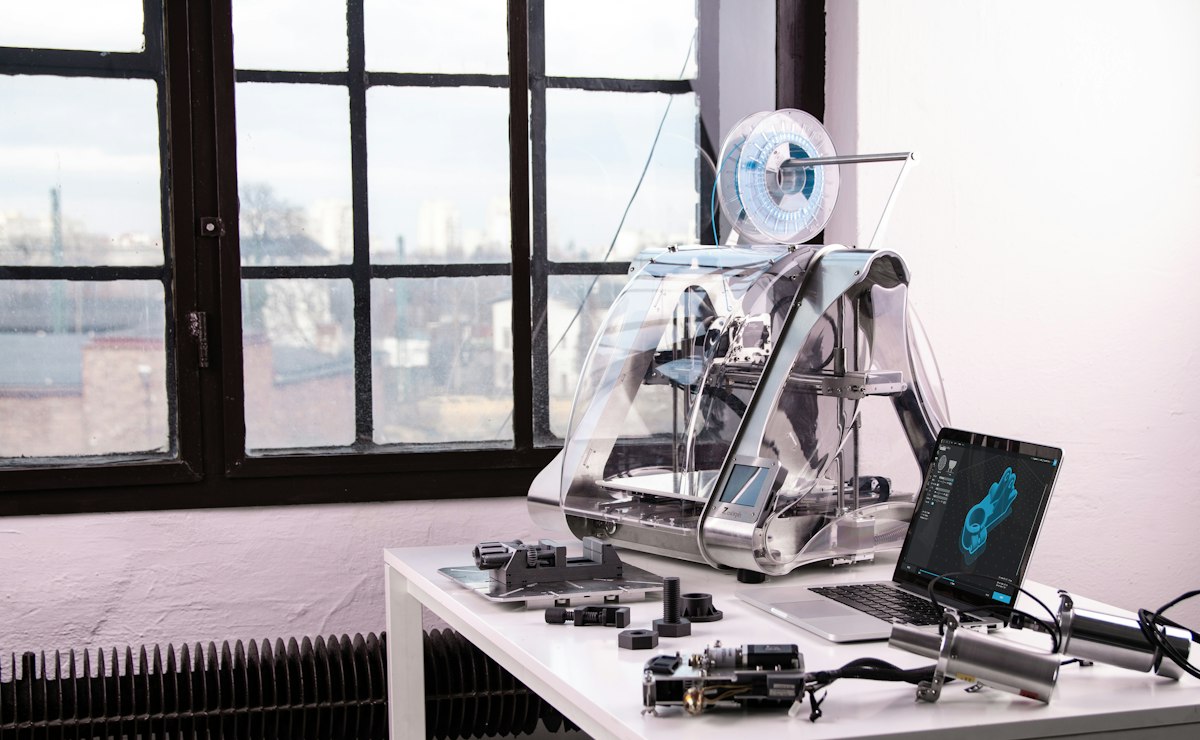
Katmanlı üretim veya popüler adıyla 3D gıda yazıcıları; hesaplamalı geometri, proses mühendisliği ve gıda biyopolimer reolojisinin en yenilikçi kesişim noktasıdır. Yenilebilir hidrokolloid ve protein formülasyonlarının dijital algoritmalar eşliğinde katman katman serilmesi esasına dayanan bu teknoloji; kişiselleştirilmiş besin profilleri, klinik disfaji (yutma güçlüğü) diyetlerine uygun yumuşak dokular ve alternatif bitkisel et yapıları üretilmesine imkan tanır.
İçindekiler3 bölüm
1. Giriş: Malzeme Ekstrüzyon Fiziği, Herschel-Bulkley Reolojisi ve Akma Gerilmesi (τ_y)
3D gıda yazıcılarında en yaygın teknoloji Doğrudan Malzeme Ekstrüzyonu (DME) sistemleridir. Bir gıda hamurunun yazdırılabilirliği, Newtoniyen olmayan ve kayma inceltmesi (pseudoplastic) gösteren akış karakterine bağlıdır. Bu durum Herschel-Bulkley modeli ile formüle edilir: τ = τ_y + K · γ̇ⁿ. Burada τ kayma gerilmesini, τ_y akma gerilmesini (Pa), K kıvam indeksini (Pa·sⁿ), γ̇ kayma hızını (s⁻¹) ve n akış davranış indeksini (n < 1) ifade eder.
Başarılı bir gıda mürekkebi iki zıt reolojik koşulu aynı anda sağlamalıdır: İlk olarak, nozul içinde yüksek kayma hızı altında (γ̇ > 100 s⁻¹) viskozite hızla çökmeli (n < 0.4) ve hamur motoru zorlamadan 0.4-1.2 mm çapındaki delikten pürüzsüzce akmalıdır. İkinci olarak, nozulu terk ettiği anda (γ̇ → 0) akma gerilmesi anında yeniden yükselmeli (τ_y > 250 Pa) ve serilen katman kendi ağırlığı ile üstteki katmanların yükü altında yayılmadan dik durabilmelidir.
2. Teknik Analiz & Kinetik Mekanizma: Tiksotropik Toparlanma, Koaksiyel Jelleşme ve Disfaji Doku Mühendisliği
Gıda hamurlarının baskı sonrasında formunu koruyabilmesi kontrollü jelleşme kinetiğine bağlıdır:
Tiksotropik Yapısal Toparlanma: Ekstrüzyon kayması kesildikten sonra viskozitenin ilk haline dönme hızı üç aralıklı tiksotropi testi (3ITT) ile belirlenir. Baskı sonrası ilk 5 saniyede elastik modülünün (G’) %85’ini geri kazanan formülasyonlar katman çökmesini önler. Modifiye nişasta, mikrokristalin selüloz ve ksantan sakızı molekülleri, anında hidrojen bağı ağları kurarak basılan ipliğin formunu dondurur.
Koaksiyel Nozul ve İyonik Çapraz Bağlanma: Bezelye izolatı gibi düşük viskoziteli proteinleri basarken yalnızca fiziksel dolaşma yeterli olmaz. Gelişmiş yazıcı kafaları çift kanallı koaksiyel nozullar kullanır: İç kanaldan akan sodyum aljinat içerikli gıda hamuru, dış kanaldan akan kalsiyum klorür (CaCl₂) çözeltisiyle temas ettiği anda yüzeyde iyonik ‘yumurta kutusu’ (egg-box) çapraz bağları kurularak saniyeler içinde sert bir kabuk oluşturulur.
Disfaji Hastaları için Doku Programlama: Yutma güçlüğü çeken yaşlı hastalar için gıdalar IDDSI (Uluslararası Disfaji Diyeti Standardı) seviyelerine uygun olmalıdır. 3D gıda yazıcıları, iç dolgu desenini (petek, cayro veya doğrusal kafes) ve doluluk oranını (%10 ila %100) dijital olarak ayarlayarak gıdanın ısırılma sertliğini milimetrik olarak belirler; püre halindeki gıdaya gerçek biftek veya havuç görünümü kazandırır.
| Yenilebilir Biyo-Mürekkep Formülasyonu | Reolojik Akma Gerilmesi (τ_y, Pa) | Akış Davranış İndeksi (n) | Jelleşme Mekanizması | Hedef Uygulama ve Katman Tutunumu |
|---|---|---|---|---|
| Bezelye Proteini + Düşük Açil Gellan Sakızı | 320 – 450 | 0.28 – 0.35 | Ca²⁺ iyonik çapraz bağlanma | Lifli yapıda bitkisel bazlı alternatif et analogları |
| Patates Nişastası + Ksantan Sakızı | 280 – 380 | 0.22 – 0.30 | Hidrojen bağlı fiziksel polimer dolaşması | Disfaji IDDSI Seviye 4 püre kıvamlı klinik gıdalar |
| Bitter Çikolata (Kakao Yağı Matrisi) | 400 – 650 | 0.40 – 0.48 | Soğuma sırasında Form V kristalizasyonu | Kırılganlığı yüksek, karmaşık geometrili şekerleme |
| Mikrokapsüllenmiş Probiyotik Jeli | 210 – 290 | 0.31 – 0.38 | Aljinat çekirdek üzeri lipid koruyucu kabuk | Kişiye özel vitamin ve probiyotik salım tabletleri |
3. Sonuç & Endüstriyel Çıkarımlar: Dilimleme Parametreleri ve Pişirme Stabilitesi
3D gıda üretiminde nihai boyutsal doğruluk, CAM dilimleme yazılımının G-kod parametreleriyle doğrudan ilişkilidir. Katman yüksekliği oranı (h/d ≈ 0.8), filament örtüşme yüzdesi ve ekstrüzyon debisi optimize edilerek iplikçikler arası mikroskobik boşluklar yok edilir. Pişirme veya liyofilizasyon aşamasında ortam sıcaklığı matrisin camsı geçiş sıcaklığını (T_g) aşmamalı, dijital tasarım sofraya kadar korunmalıdır.
 Mehmet Sandikci